8D Raport w praktyce (Część 2): Trwałe rozwiązania, zapobieganie i zadowolenie audytorów
W pierwszej części pomyślnie zapanowaliśmy nad początkowym chaosem, wdrożyliśmy działania zabezpieczające (D3), a co najważniejsze, w kroku D4 odkryliśmy dwie kluczowe rzeczy: dlaczego wystąpiła wada (Dane rozwojowe CAD nie uwzględniały rzeczywistego skurczu materiału) i dlaczego uciekła ona do klienta (oględziny są ślepe na tego typu defekty i wykrywanie techniczne brakowało). Teraz musimy naprawić ten proces na stałe.
D5 i D6: Wybór i wdrożenie stałych działań naprawczych (PCA)
Tutaj musisz wyeliminować samą przyczynę. W branży motoryzacyjnej działania naprawcze muszą być zawsze ściśle podzielone na dwie niezależne gałęzie: Działanie w związku z pierwotną przyczyną zdarzenia i Działanie w związku z pierwotną przyczyną niewykrycia. Twoja PCA musi obejmować obie ścieżki.
Pokażmy to na przykładzie produkcji ze świata rzeczywistego: Klient twierdzi, że części wewnętrzne połączone za pomocą metalowego klipsa nie zatrzaskują się razem. Odkryłeś, że operator fizycznie zamontował zacisk na sworzniu części i zatrzasnął części razem, ale otwór w plastikowej części współpracującej był zbyt duży. Po włożeniu klips nie miał wystarczającego naprężenia wstępnego (zaczepy blokujące nie opierały się o krawędź materiału) i wyskoczył z części przy najlżejszym manipulacji.
- Wskazówka praktyczna (działanie w przypadku wystąpienia): Dlaczego dziura była za duża? Odkryłeś błąd w samym projekcie części. Wymiar otworu w danych CAD został nieprawidłowo zaprojektowany w odniesieniu do rzeczywistego skurczu materiału. Działaniem naprawczym nie może być „poinstruowanie operatora, aby lepiej wepchnął zacisk”. Prawdziwym działaniem jest zmiana inżynieryjna (proces ECR/ECO). Rysunki są aktualizowane, a następnie narzędziownia instaluje w formie wtryskowej nowy, węższy rdzeń formierski (sworzeń). Umożliwia to napływ większej ilości tworzywa sztucznego do tego obszaru, zmniejszając otwór w części do prawidłowego wymiaru, a zacisk mocno blokuje się po włożeniu. Z fizyki wynika, że wada po prostu nie może już występować.
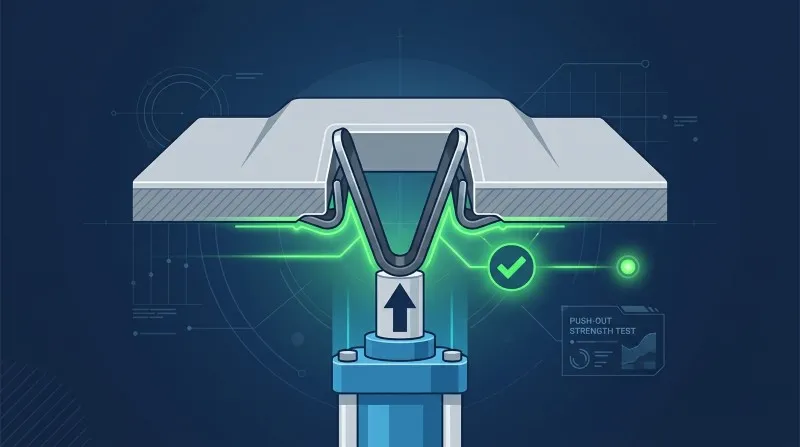
- Wskazówka praktyczna (działanie w celu niewykrycia): Dlaczego część z luźnym klipsem wymknęła się z żyłki? Operator wsunął klips, od widocznej strony wyglądał na osadzony, jednak wyskoczył podczas transportu jednostki opakowaniowej do klienta. Kontrola wzrokowa jest tutaj ślepa. Działaniem na wypadek niewykrycia jest wykonanie 100% mechanicznego testu zakotwienia (test Push/Pull) na linii. Do urządzenia kontrolnego końca linii (EOL) dodawany jest cylinder pneumatyczny o określonej sile (np. 20 N). Cylinder naciska na zacisk w przeciwnym kierunku. Jeśli otwór będzie nadal zbyt duży, nie utrzyma zacisku, a cylinder będzie go cofał. Czujnik położenia cylindra zarejestruje wydłużony skok, wygeneruje sygnał NOK, a system zablokuje wydruk etykiety OK. Wadliwa część jest technicznie zablokowana.
- Pokaż dane w D6: Teraz musisz udowodnić twardymi danymi, że rozwiązanie działa (Weryfikacja efektywności). Przykład raportu: „Zatwierdzono zmianę konstrukcyjną, zainstalowano węższy rdzeń w formie nr 2 i zainstalowano pneumatyczny test nacisku w EOL. Przebieg 500 szt. potwierdził, że siły wyciągania zacisku mieszczą się w granicach tolerancji. Od czasu modyfikacji linia wyprodukowała 15 000 części, a ucieczka niezgodności do klienta (reklamacje 0 km) wynosi zero.”
D7: Działania zapobiegawcze i systemowe (Zmień DNA firmy)
Uwaga, w tym miejscu popełniany jest absolutnie najczęstszy błąd metodologiczny. Wiele osób pisze w D7, że modyfikowały formę lub dodawały czujnik. NIE! Fizyczne modyfikacje procesu i linii należą wyłącznie do D5 i D6. W D7 nie należy wprowadzać żadnych modyfikacji sprzętowych; dzieje się to wyłącznie na poziomie systemu.
- Wskazówka praktyczna: W tym miejscu należy zadbać o to, aby doświadczenie zdobyte w wyniku tego błędu zostało przeniesione na cały system zarządzania jakością. Należy zaktualizować FMEA (np. zwiększyć wskaźnik Występowania, jeśli okaże się, że wizualna kontrola połączenia zatrzaskowego jest nieskuteczna). To logicznie prowadzi do konieczności aktualizacji lub rewizji Planu Kontroli i planu konserwacji.
- Nie zapomnij o podejściu przekrojowym (wyciągniętych wnioskach): D7 oznacza także rozejrzenie się po pozostałej części hali produkcyjnej. Czy zdarza się, że mamy podobny typ klipsa na linii dla innego klienta? Czy istnieje ryzyko wystąpienia tego samego błędu w siostrzanym projekcie? Stosuj profilaktykę w całej firmie. Klient chce, żebyś cały czas uczył się na swoich błędach.
D8: Uznanie i zamknięcie zespołu
Klient zatwierdził Twoje działania, reklamacja została zamknięta na portalu, a stawka złomowania wynosi zero. Pozostaje jeszcze ostatni krok.
- Practical Tip: Don't treat this point just as a formal checkmark in a spreadsheet. 8D reports are handled under immense pressure, escalations mean stress, and often overtime at the machine. Go out to the production floor and personally thank the toolmakers, operators, and process engineers who helped you save the situation. A quality engineer who cannot stand behind their team and thank people directly on the shop floor is lost in the long run; this is how you build the team's respect.