8D Raport w praktyce (część 1): od zgłoszenia wady do rzeczywistej przyczyny źródłowej
Znasz ćwiczenie. Dzwoni telefon, nazwa klienta OEM miga na ekranie, natychmiast zgłasza problem z linią, wysyła zdjęcie wadliwej części i żąda pilnej odpowiedzi. Zegar tyka i musisz zacząć pracować nad raportem 8D.
W tej pierwszej części przyjrzymy się, jak zapanować nad początkowym chaosem, powstrzymać utratę pieniędzy i, co najważniejsze, jak znaleźć prawdziwy powód, dla którego coś poszło nie tak bezpośrednio na maszynie.
D1: Tworzenie zespołu (wyjdź z biura)
Na papierze wszystko wygląda dobrze, dlatego wielu inżynierów ds. jakości po prostu umieszcza nazwiska menedżerów w D1, aby wyglądało to profesjonalnie. Klient może pozwolić, aby to się przesunęło, ale to nie pomoże Ci rozwiązać problemu.
- Wskazówka praktyczna: Jeśli usterka zaczęła pojawiać się na nocnej zmianie, potrzebujesz ustawiacza maszyn, który był wtedy w Twoim zespole. Potrzebujesz operatora produkcyjnego z tej konkretnej stacji roboczej. Jeśli w D1 nie ma pracowników z hali produkcyjnej, nie masz prawie żadnych szans na znalezienie prawdziwej przyczyny.
D2: Opis problemu (dokładnie go zdefiniuj)
Wpisanie w raporcie „Klient twierdzi, że część jest niezgodna” to gwarantowany sposób na wykazanie swojej niekompetencji od samego początku. Opis musi być na tyle precyzyjny, aby każdy, kto go przeczyta, wiedział dokładnie, czego szukać.
- Wskazówka praktyczna: Zawsze używaj metody 5W2H (kto, co, gdzie, kiedy, dlaczego, jak, ile). Załącz zdjęcie dobrej (OK) i złej (NOK) części z wyraźnie zaznaczoną wadą. Podaj numery partii, dokładne położenie części oraz fizyczny sposób manifestowania się wady w siedzibie klienta. Krótko mówiąc, uwzględnij wszystko, co pomaga określić wadę. Wydobądź informacje, przeprowadź wywiad z klientem i zaangażuj inżyniera-rezydenta.
D3: Tymczasowe działania powstrzymujące (ICA)
Chodzi o jedną rzecz: zatrzymanie krwawienia. Klient musi mieć absolutną pewność, że od jutra otrzyma wyłącznie 100% sprawdzone części, a Ty nie wyrzucisz pieniędzy w błoto na sortowanie zewnętrzne.
- Wskazówka praktyczna: Nie wystarczy zlecić sortowanie gotowego towaru na magazynie. A co z pracą w toku (WIP)? A co z częściami, które już znajdują się w ciężarówce w drodze do klienta? Ograniczenie musi obejmować cały łańcuch dostaw. Nie ma nic bardziej zawstydzającego niż wysłanie klientowi 8D z zamkniętym D3, tylko po to, aby następnego dnia dotarła kolejna paleta z wadliwymi częściami.
- Praktyczna wskazówka: Zacznij od siebie i zweryfikuj swój proces. Większość usterek, które powodują, że klient do Ciebie dzwoni, ma charakter systematyczny, co oznacza, że prawdopodobnie posiadasz wadliwe części na własnej linii lub w swoim magazynie. Możesz rozpocząć analizę natychmiast, bez czekania na zwrot części NOK.
D4: Analiza przyczyn źródłowych (RCA)
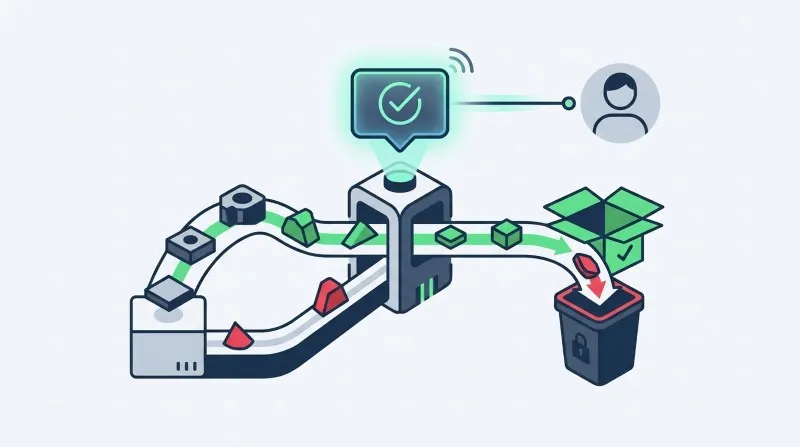
W tym miejscu 80% wszystkich raportów 8D kończy się niepowodzeniem. Jeśli napiszesz „błąd operatora” w D4, błagasz klienta, aby zwrócił Ci raport. Ludzie nie popełniają błędów celowo. Twoim zadaniem jest dowiedzieć się, dlaczego system pozwolił im popełnić błąd i dlaczego nie wykrył wady. Co więcej, w motoryzacji obowiązuje ścisła zasada: zawsze należy zdefiniować dwie niezależne przyczyny źródłowe.
- Wskazówka praktyczna (pierwotna przyczyna wystąpienia): Idź do hali produkcyjnej, użyj diagramu Ishikawy, aby rozbić możliwe przyczyny i przeanalizuj 5 Why. Dlaczego klip wyskoczył? Ponieważ brakowało mu napięcia wstępnego. Dlaczego brakowało mu napięcia wstępnego? Ponieważ dziura w plastiku była za duża. Dlaczego był za duży? Odkrywasz, że błąd miał swoje źródło w samym projekcie – dane CAD nie uwzględniały rzeczywistego skurczu materiału. Zatem pierwotna przyczyna zdarzenia nie leży w produkcji, ale w projekcie technicznym.
- Wskazówka praktyczna (podstawowa przyczyna niewykrycia): Dlaczego wadliwa część z luźnym zaciskiem przeszła przez resztę linii i znalazła się na palecie klienta? Jest to krok, o którym wiele osób zapomina. Operator włożył zacisk do otworu, z widocznej strony wyglądał na osadzony i przeprowadzono kontrolę wzrokową. Jednak gołym okiem nie można dostrzec braku mechanicznego naprężenia wstępnego. Podstawową przyczyną ucieczki jest fakt, że oględziny są ślepe na tego typu defekty i nie wykrywa się wytrzymałości fizycznej linii.