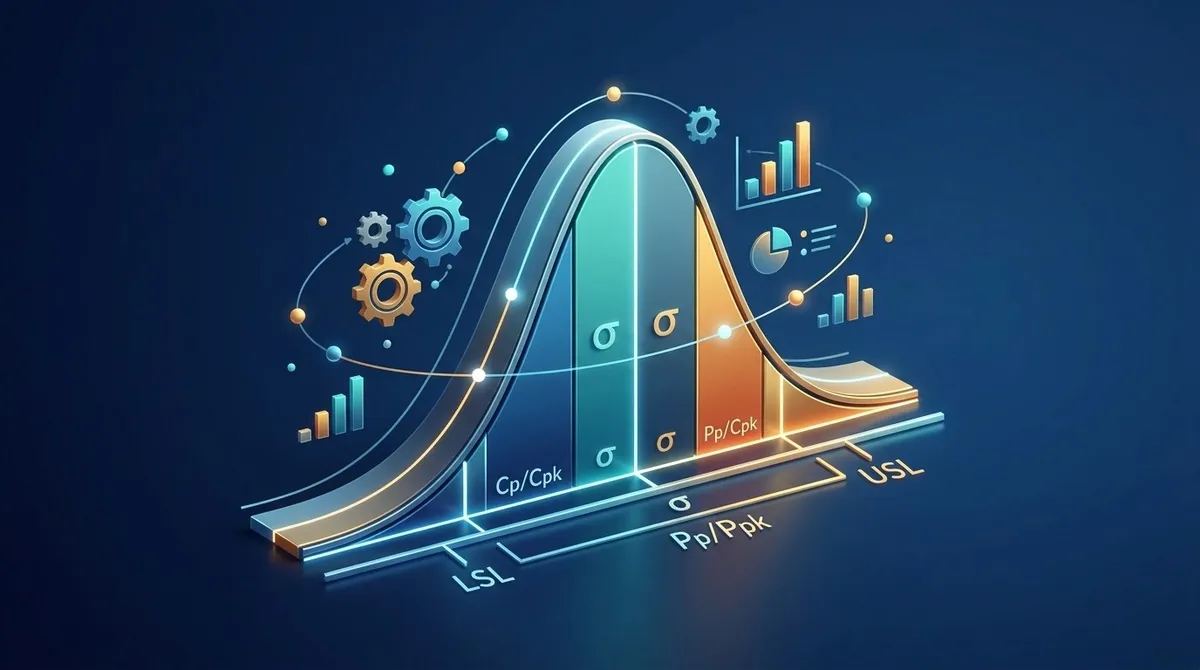
_⏱ Czas czytania: 3 minuty__TAG_5___
Cp/Cpk a Pp/Ppk: gdzie leży zamieszanie i jaka jest prawdziwa różnica
Statystyczna kontrola procesu (SPC) i zdolności procesu mogą czasami brzmieć jak nauka o rakietach. Jeśli pracujesz w dziale zapewnienia jakości, prawdopodobnie na co dzień żonglujesz akronimami Cp, Cpk, Pp i Ppk. Twój kalkulator wypluwa liczby, ale co one właściwie oznaczają w rzeczywistości? I dlaczego wydaje się, że czyste statystyki i wymagania audytorów motoryzacyjnych czasami są ze sobą sprzeczne? Podzielmy to jasno raz na zawsze.
Jeśli czasami gubisz się podczas zatwierdzania nowych części (PPAP) lub audytów jakości dotyczących tego, jakiego indeksu użyć, nie jesteś sam. Zamieszanie nie jest w twojej głowie; wynika to z rozdźwięku pomiędzy teorią matematyczną a rzeczywistymi zasadami stosowanymi w całym łańcuchu dostaw motoryzacyjnych.
Matematyka jest jasna: idealny scenariusz kontra trudna rzeczywistość
Zanim zagłębimy się w biurokrację i audyty motoryzacyjne, musimy zajrzeć pod maskę formuł. Jedyna różnica między indeksami „C” i „P” polega na tym, jakie odchylenie standardowe zastosujesz w obliczeniach.
- Zdolność procesu (Cp, Cpk) – Twój idealny scenariusz: Koncentruje się na krótkoterminowym potencjale maszyny bez wpływów zewnętrznych. Oblicza zmienność tylko w małych podgrupach, skutecznie odfiltrowując wahania długoterminowe. Podczas gdy samo Cp po prostu informuje, czy rozkład danych fizycznie mieści się w tolerancji, Cpk jest bardziej rygorystyczne. Odpowiada za skupienie procesu — zasadniczo monitorowanie, jak niebezpiecznie blisko jesteś najgorszego limitu tolerancji (LSL lub USL).
- Wydajność procesu (Pp, Ppk) – trudna rzeczywistość: Ocenia wydajność długoterminową i wykorzystuje absolutnie wszystkie wahania w monitorowanym okresie (ogólne odchylenie standardowe). W tej kalkulacji bezlitośnie uwzględnia się zmiany biegów, zużycie narzędzi, nową partię surowca, czy nawet nagły spadek temperatury na hali produkcyjnej.
Z czysto logicznego punktu widzenia ma to sens: proces krótkoterminowy = Cpk, proces długoterminowy = Ppk. Ale dlaczego praktyka motoryzacyjna stosuje to chronologicznie w dokładnie odwrotny sposób?
Zamieszanie podczas audytów: dlaczego producenci OEM wywracają logikę do góry nogami?
Jeśli przesyłasz próbki PPAP dla głównych graczy, takich jak Grupa VW, napotkasz oczywisty paradoks. Podczas zwiększania produkcji (kiedy masz bardzo mało danych) żądają „długoterminowego” Ppk, podczas gdy w produkcji seryjnej (gdy masz mnóstwo danych) „krótkoterminowy” Cpk nagle jest wystarczający.
Dlaczego tak jest? Producenci samochodów nie interesują się czystymi statystykami; koncentrują się na zarządzaniu ryzykiem w czasie. Oto jak działa ten proces:
Faza 1: Zwiększenie produkcji i PPAP (Pp, Ppk na 125 częściach)
Jesteś w fazie testu wydajności (Run@Rate). Linia została skonfigurowana i uruchamiasz partię sprawdzającą. Klient musi zatwierdzić część do produkcji seryjnej (PPAP / VDA 2), ale nie ma miesięcy na czekanie i sprawdzanie, jak proces przebiega w dłuższej perspektywie.
Dlatego zmuszają Cię do wzięcia niesławnych 125 części (np. 25 podgrup po 5 części) i poddania ich obliczeniu Ppk. Klient chce zobaczyć „trudną rzeczywistość”. Narzucają formułę, która niczego nie wybacza i sumuje wszystkie różnice podczas tej próby. Aby mieć pewność, że proces przetrwa przyszłe zmiany przesunięć i zużycie narzędzi, wymagane są bardzo rygorystyczne limity (zwykle Ppk ≥ 1,67). Nazywa się to wstępnym wykonaniem procesu.
Faza 2: Produkcja seryjna i SPC (Cp, Cpk)
Projekt od miesięcy funkcjonuje w produkcji seryjnej. Na każdej zmianie inspektorzy jakości dokonują pomiaru kilku części podczas zwalniania linii i zapisują dane na wykresach SPC. W tym momencie masz setki, a może tysiące punktów danych.
Na tym etapie klienta nie interesuje absolutna zmienność całego roku wrzucona do jednego worka. Chcą wiedzieć, czy aktywnie i prawidłowo kontrolujesz proces. Korzystając z obliczenia Cpk (idealny scenariusz, który odfiltrowuje wahania przy użyciu małych podgrup), wykres SPC wyraźnie pokazuje, czy proces przebiega naturalnie, czy też wystąpiła szczególna przyczyna zmienności. Tutaj demonstrujesz stabilność i kontrolę procesu, dlatego limit jest często łagodniejszy (zwykle Cpk ≥ 1,33). Nazywa się to zdolnością długoterminową.
Szybkie podsumowanie praktyki motoryzacyjnej
Następnym razem, gdy audytor lub klient poprosi o wskaźniki zdolności, pamiętaj o następującym podstawowym podziale:
- Cm / Cmk (wydajność maszyny): Mierzone jednorazowo (często na 50 kolejnych częściach) na nowym sprzęcie. Sprawdzasz, czy sam „sprzęt” ma potencjał do dokładnego wyprodukowania.
- Pp / Ppk (wstępna wydajność procesu): Obliczone podczas uruchomienia (PPAP/VDA na 125 częściach). Formuła jest ścisła, sumuje wszystkie odchylenia, a wartość docelowa wynosi zwykle 1,67.
- Cp / Cpk (możliwość długoterminowa): Zmierzone podczas bieżącej produkcji seryjnej przy użyciu wykresów SPC. Ocenia, jak dobrze kontrolujesz proces. Celem jest zwykle 1,33.
Oblicz swoje wskaźniki błyskawicznie i bezstresowo
Jasność tych warunków to połowa sukcesu. Druga połowa to prawidłowe obliczenia. Nasz internetowy kalkulator Cpk jest tutaj, aby zaoszczędzić Twój czas. Nie musisz instalować ciężkiego oprogramowania, takiego jak Minitab, ani tworzyć skomplikowanych arkuszy kalkulacyjnych Excel. Po prostu wklej dane, ustaw tolerancje i natychmiast uzyskaj dokładne obliczenia zdolności procesu i wydajności.